 fslautolight.ru
Назначение линии и общий порядок операций
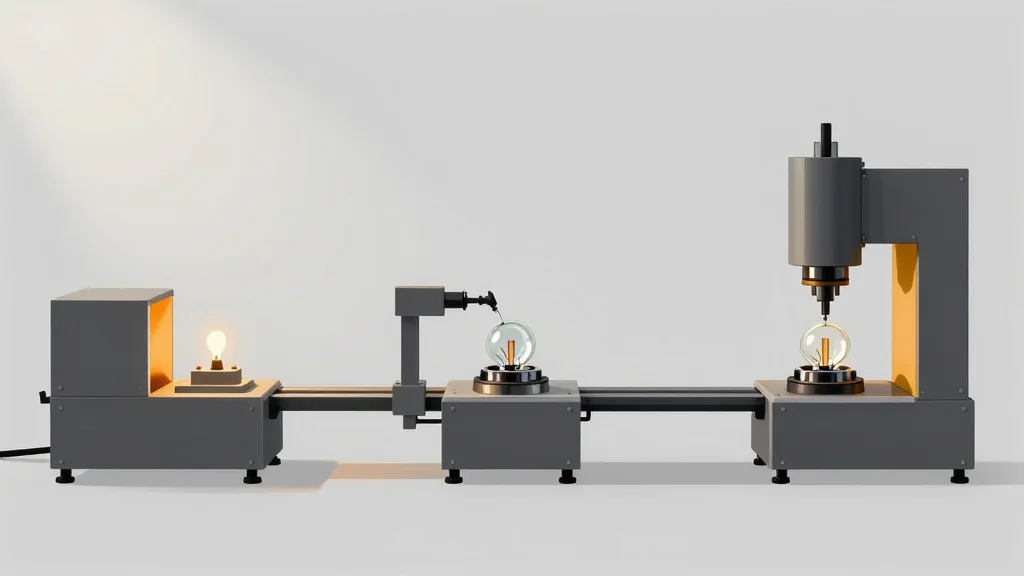
Производство автомобильных ламп строится из последовательных операций: формовка колбы, нанесение покрытия, сборка цоколя, заполнение газом и контроль качества. Каждая операция выполняется отдельным участком или станком, и точный набор оборудования зависит от типа лампы, галогенной, ксеноновой или светодиодной.
Линия для галогенных ламп включает печь формовки, станок для нанесения затемняющего слоя на цоколь, автомат для сборки и газонаполнительную установку. Светодиодные модули проходят иной маршрут: пайка кристаллов, монтаж на плату, тестирование светового потока и герметизация корпуса.
Галогенные лампы головного света: как читать маркировку и проверять совместимость
Формовка колбы и подготовка стекла
Стеклянную колбу галогенной лампы получают вытягиванием или прессованием заготовки. Форма колбы определяет характер светового пучка: узкая колба дает направленный луч, широкая рассеивает свет шире.
На этом этапе проверяют геометрию колбы, толщину стекла и отсутствие дефектов поверхности. Несоответствия фиксируются оптическими или лазерными измерителями, и брак отбраковывается до перехода к следующему участку.
Группы автомобильного освещения и проверка совместимости лампы с прибором
Нанесение затемняющего покрытия
Цоколь лампы покрывают слоем затемняющего материала, чтобы блокировать часть пучков света и создать функцию двойного освещения, ближнего и дальнего. Покрытие наносится распылением или электроосаждением в зависимости от технологии.
Толщина и равномерность слоя влияют на четкость границы между ближним и дальним светом. Контроль выполняется визуальным осмотром и измерением оптической плотности покрытия на эталонных образцах.
Сборка цоколя и контактов
Цоколь с контактами крепится к колбе пайкой или обжимом. Для галогенных ламп на этом этапе внутрь колбы помещают вольфрамовую спираль и подводят выводы. Для ксеноновых ламп устанавливается электродная система и заполняется газом.
Сборочный автомат фиксирует положение деталей, контролирует усилие обжима и проверяет электрическое сопротивление контактов. Отклонения по сопротивлению или геометрии приводят к остановке цикла и замене детали.
Заполнение газом и герметизация
Галогенные лампы заполняют смесью азота и галогенного газа, ксеноновые, ксеноном с добавками. Давление и состав смеси задаются технологической картой и влияют на срок службы и стабильность светового потока.
Герметизация выполняется паяльным швом или сваркой. После закрытия колбы лампа проходит проверку на герметичность: вакуумную выдержку или погружение в жидкость с наблюдением за пузырьками.
Контроль качества и тестирование
Готовые лампы проверяют по нескольким параметрам: световой поток, цветовая температура, геометрия светового пятна, электрическое сопротивление и герметичность. Измерения выполняются фотометрами и оптическими стендами.
Для серийного выпуска применяется выборочный контроль: часть ламп из партии проходит полный тест, остальные проверяются по упрощенной программе. Критические параметры, такие как герметичность и сопротивление, контролируются для каждой единицы.
Ограничения автоматизации
Не все операции поддаются полной автоматизации. Формовка колбы сложной формы, ручная подгонка электродов в ксеноновых лампах и финальный визуальный осмотр часто выполняются операторами.
Точность автоматических станков ограничена допуском оснастки и износом инструмента. Регулярная калибровка и замена расходных элементов поддерживают стабильность параметров на протяжении смены.